Przędza do barwienia jest bardziej wymagająca niż zwykłe szpulki. W szczególności wymagana jest równomierna gęstość przędzy w pakiecie, bardzo precyzyjne, nienakładające się na siebie warstwy przędzy, dokładniejsza długość wrzeciona oraz lepsze odwijanie przędzy. Taki pakiet charakteryzuje się lepszą przepuszczalnością cieczy podczas procesu barwienia.
Wraz ze wzrostem świadomości estetycznej i poprawą standardów życia, wysokiej jakości produkty barwione przędzą zyskują na popularności. Nie tylko prawdziwy jedwab, włókna chemiczne, wiskoza, przędze mieszane i bawełniane mogą być również wytwarzane z przędz kolorowych, co przyczyniło się do szerokiego zastosowania procesu miękkiego barwienia bębnów przędzy w przemyśle barwienia przędzy. Przed farbowaniem zwykłej szpulki, zakupiony blank musi zostać nawinięty w „luźną szpulkę” nadającą się do barwienia szpulkowego. Właśnie dlatego rośnie zapotrzebowanie na precyzyjne maszyny do nawijania luźnych szpulek. Problemem, który należy rozwiązać, staje się produkcja wysokiej jakości luźnych szpulek, aby ułatwić ich równomierne barwienie.
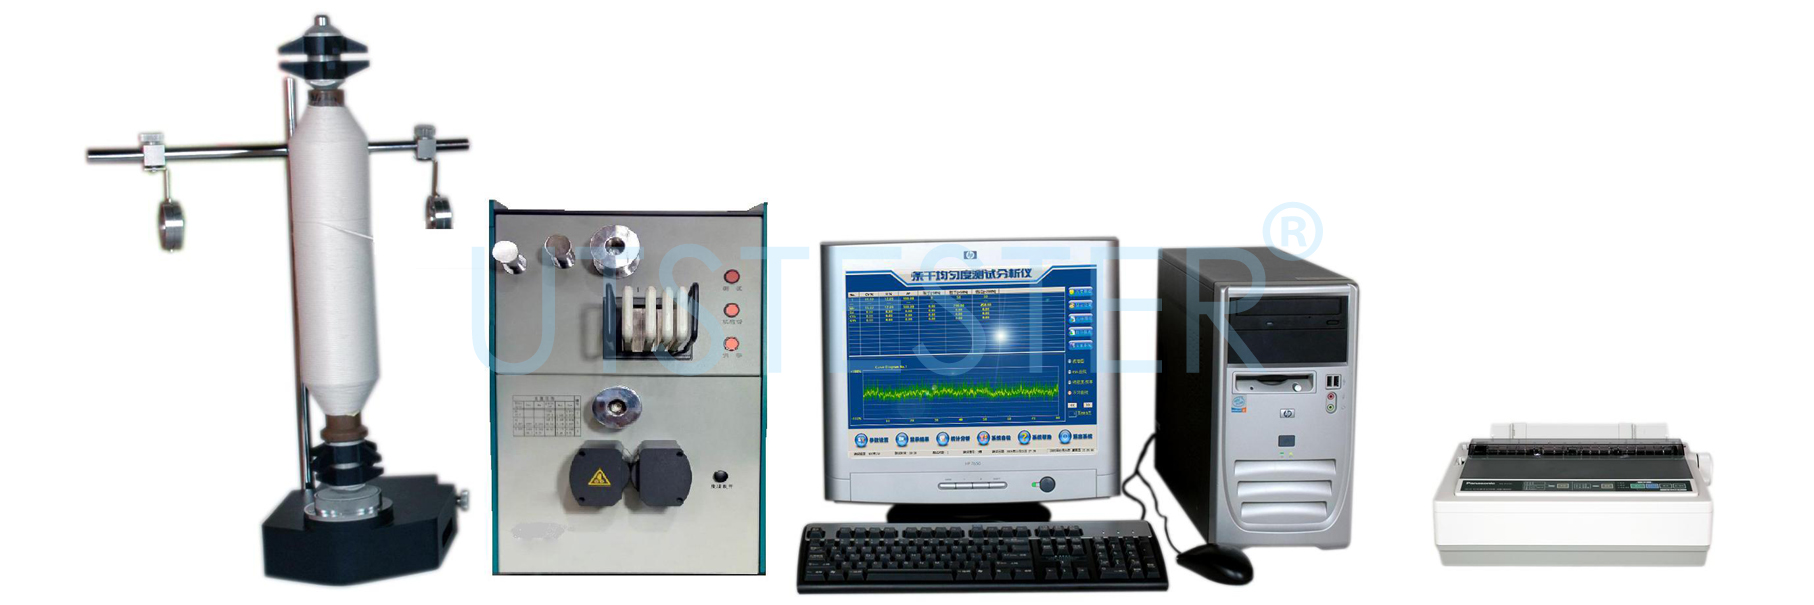
Sprzęt do badania przędzy
przeprowadzono analizę eksperymentalną czynników powiązanych, które wpływają na rurę
gęstość przędzy i jednorodność
, zoptymalizował powiązany parametr jednostki pływającej. Wyciągnięto następujące wnioski:
1. Luźna prędkość nawijania nie ma wpływu na gęstość bębna;
2. Nacisk ramienia ma większy wpływ na gęstość. Generalnie, przy dużej różnicy gęstości, priorytet ma regulacja nacisku ramienia;
3. Naprężenie jest kluczowym czynnikiem kontrolującym gęstość przędzy na szpulce. Dokładna regulacja ma miejsce, gdy gęstość przędzy na szpulce nie różni się znacząco.
4. Celem przepompowywania jest całkowite uwolnienie napięcia; w zależności od rodzaju przędzy można wybrać różny współczynnik przepompowywania;
5. Kąt przecięcia służy głównie do eliminacji ostrych krawędzi i ułatwienia kolejnego procesu rozwijania za pomocą stołu o miękkich krawędziach. Zazwyczaj wybiera się typ precyzyjny. Różne kąty przecięcia można dobrać w zależności od rodzaju przędzy. Kąt przecięcia zazwyczaj nie powinien być zbyt duży;
6. Temperatura i wilgotność mają duży wpływ na gęstość luźnego opakowania i zazwyczaj należy kontrolować jego stabilność.
Więcej informacji, proszę
kontakt
Teraz:
Strona internetowa: www.utstesters.com
E-mail:
hello@utstesters.com
Tel.: +86-596-7686689


 +86 152 6060 5085

 English
 русский
 español
 português
 العربية
 Polski




 hello@utstesters.com
 hello@utstesters.com
 +86 152 6060 5085
 +8615260605085
